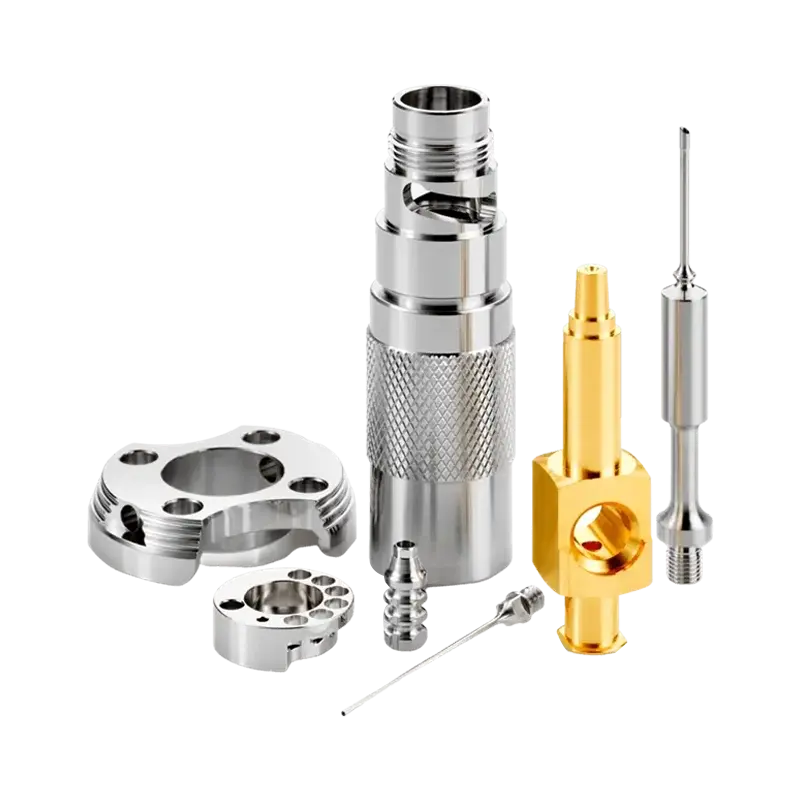
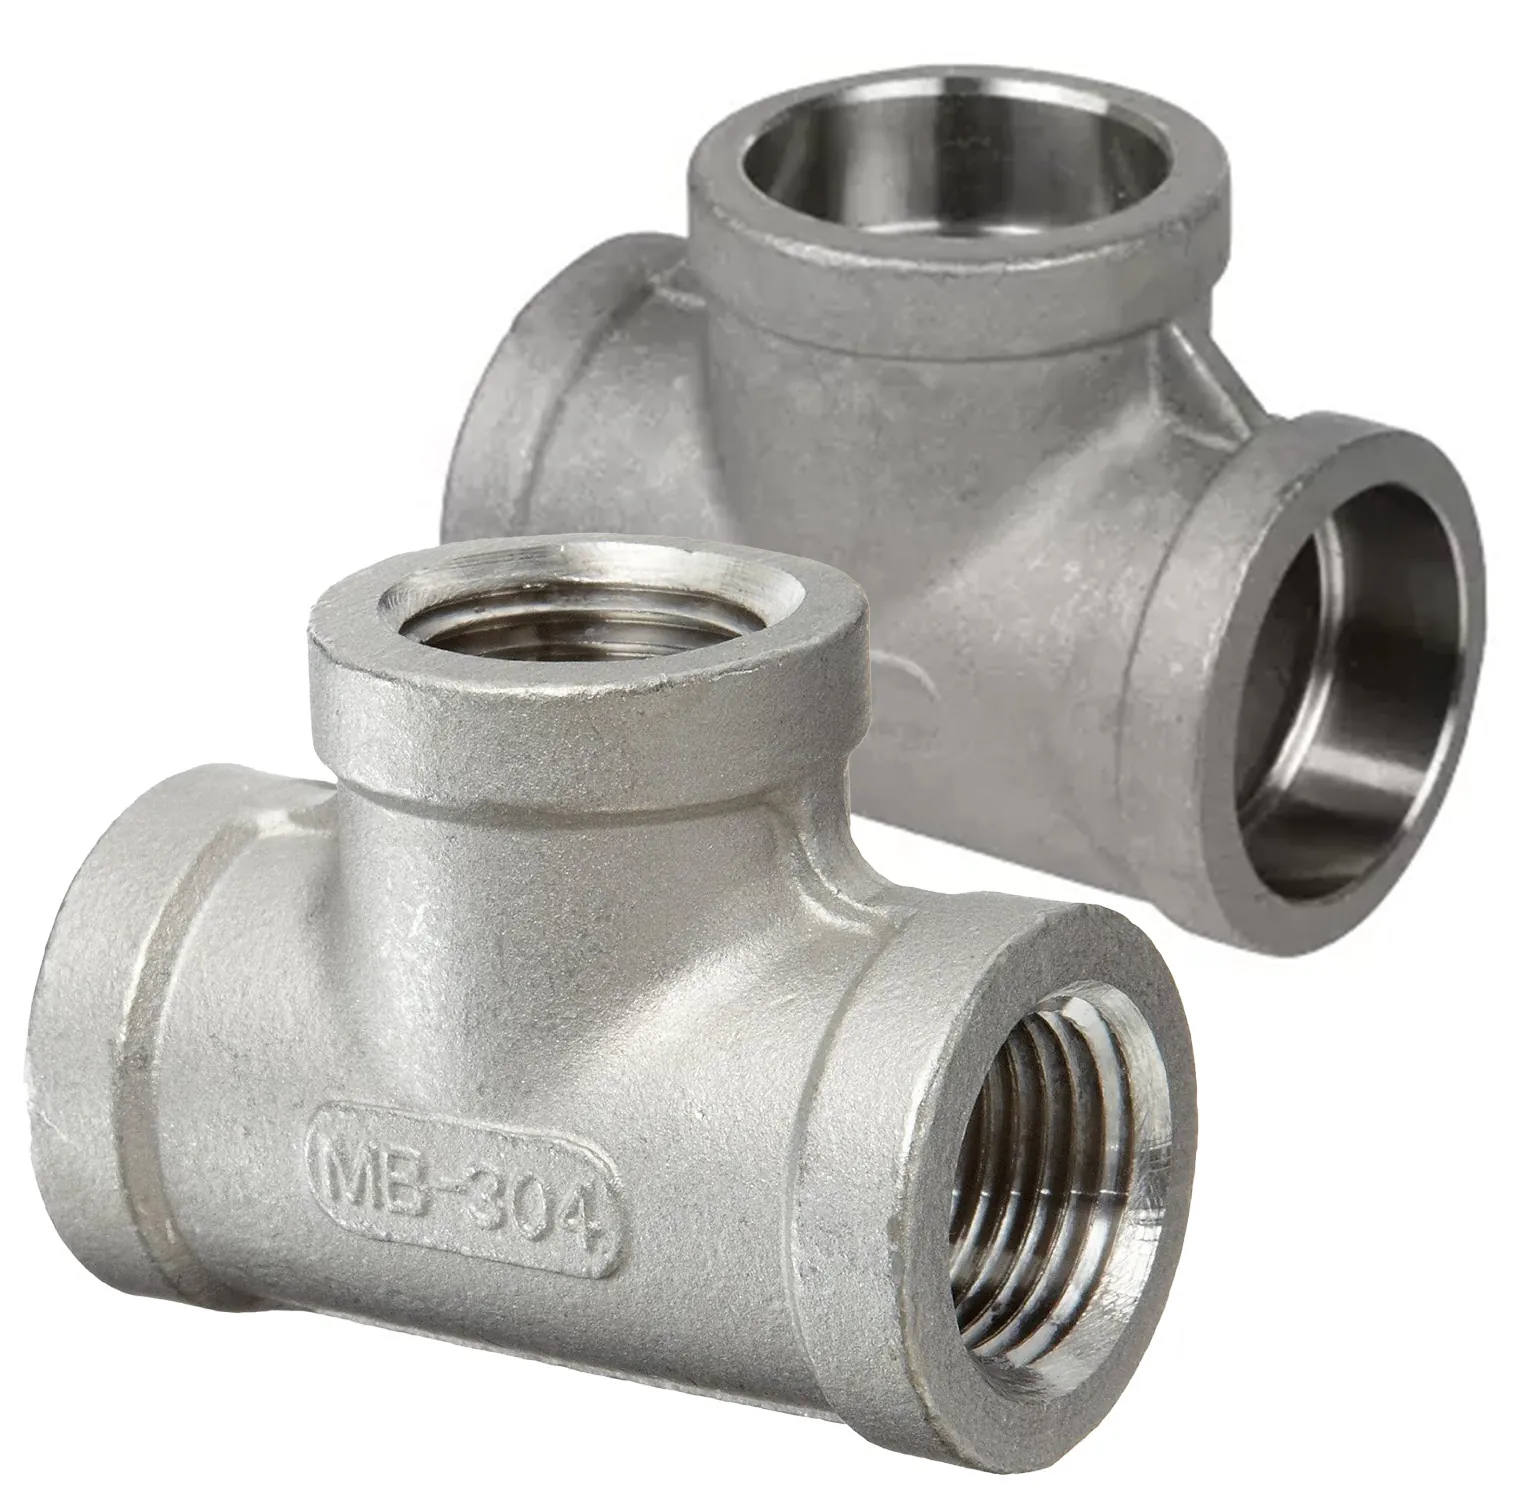
Valg af enmetalstøbningrute involverer mere end at identificere et metal og skabe en form. Delgeometri, vægovergange, indvendige hulrum, dimensionskrav, produktionsvolumen, bearbejdningstillæg og serviceforhold har alle indflydelse på resultatet. Denne vejledning forklarer, hvordan almindelige processer adskiller sig, hvad der skal medtages i en teknisk tegning, hvordan man kan forudse kvalitetsrisici, og hvornår sekundær bearbejdning eller overfladebehandling er nødvendig. Det er beregnet til at hjælpe ingeniør-, indkøbs- og produktionshold med at vurdere en komponent som en komplet produktionsopgave snarere end som en form alene.
Vælg en sektion for at springe til detaljerne
Støbning danner en komponent ved at lede smeltet metal ind i et formhulrum og lade det størkne. Hulrummet gengiver den tilsigtede form, mens de valgte legerings- og størkningsforhold påvirker komponentens struktur og egenskaber. Afhængigt af ruten kan formen være lavet af forbrugssand, en keramisk skal eller en genanvendelig metalform.
For en brugerdefineret komponent begynder konstruktionen, før metal hældes. Tegningen skal beskrive formen og de egenskaber, der betyder noget ved service. Produktionsteamet overvejer derefter formkonstruktion, metalflow, tilførsel under størkning, fjernelse fra formen og eventuelle nødvendige operationer efter støbning.
Gennemgå geometri, funktionelle overflader, legeringskrav, samlingsgrænseflader og inspektionskriterier.
Vælg processen, design formsystemet, og planlæg, hvordan det smeltede metal fylder og føder hulrummet.
Fjern porte og overskydende materiale, udfør specificerede bearbejdninger eller behandlinger, og inspicér derefter kritiske funktioner.
Stadierne forbindes med hinanden. Et hul, der vil blive boret efter støbning, kræver et klart datum og tilstrækkelig bearbejdningsmængde. En tætningsflade kan kræve en tættere finish end en ikke-funktionel ydre overflade. En indvendig passage kan påvirke både formdesign og inspektionsadgang. At adressere disse punkter tidligt hjælper med at forhindre et design, der er nemt at tegne, men svært at fremstille konsekvent.
Forskellige processer rummer forskellige kombinationer af størrelse, form, overfladedetaljer, legering, repeterbarhed og værktøjstilgang. Ingen enkelt rute er ideel til hver komponent. Den bedste sammenligning starter med delens funktionelle behov og kontrollerer derefter, om hver proces kan danne den nødvendige geometri og opfylde tegningskravene.
Sandstøbning bruger en sandbaseret form, som generelt brydes fra hinanden for at frigive den størknede del. Den kan passe til store huse, maskinbaser, pumpekomponenter, ventilhuse og geometrier, som ville være svære at fjerne fra en permanent matrice. Kerner kan danne indre hulrum eller passager. Den opnåelige overfladetilstand og dimensionelle konsistens afhænger af formsystemet, legeringen, delstørrelsen og processtyringerne, så kritiske grænseflader kan have behov for bearbejdning.
Investeringsstøbning danner typisk en keramisk skal rundt om et mønster, der fjernes før hældning. Det er nyttigt til detaljerede former, buede passager og komponenter, hvor flere funktioner skal integreres i en enkelt geometri. Ruten kan reducere mængden af materiale, der skal fjernes fra nogle former, men designet skal stadig tage højde for legeringsadfærd, sektionsændringer, efterbehandlingsbehov og de tolerancer, der kræves for funktionelle funktioner.
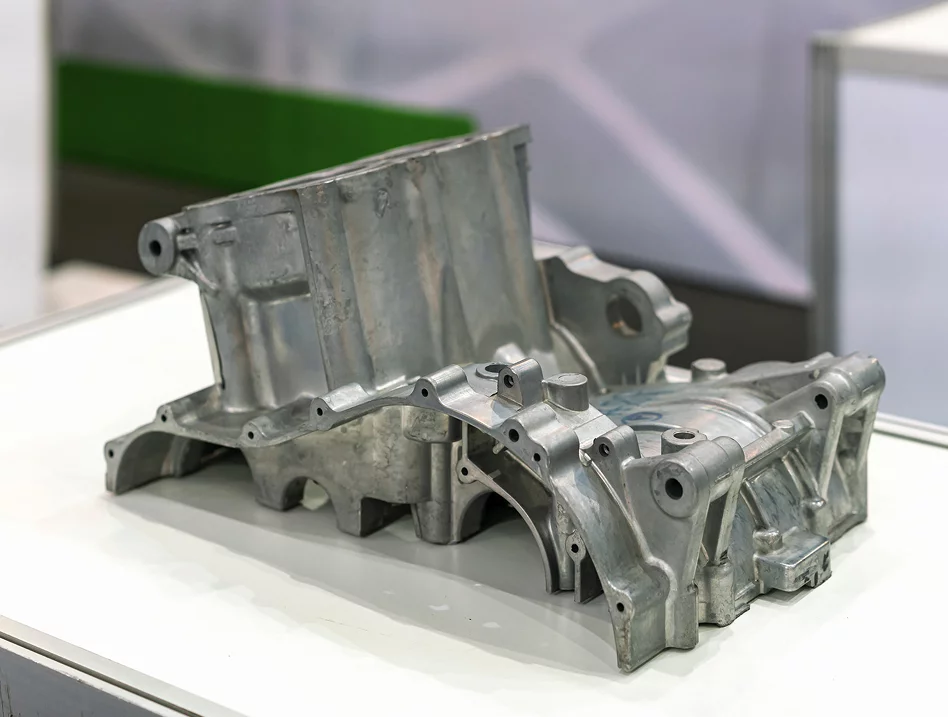
Trykstøbning tvinger smeltet metal ind i en genanvendelig metalform. Det overvejes almindeligvis for aluminium, zink og udvalgte andre ikke-jernholdige legeringer, hvor komponentgeometrien og det planlagte produktionsmønster passer til værktøjet. Processen kan producere detaljerede former i et gentageligt tempo, men adgang til matricer, træk, skillelinjer, udkast og vægens ensartethed kræver tidlig opmærksomhed. Legering og maskinvalg begrænser også, hvilke procesvarianter der er passende.
| Behandle | Ofte overvejet for | Designpunkter at gennemgå |
|---|---|---|
| Sandstøbning | Store dele, huse, komplekse hulrum, en række jernholdige og ikke-jernholdige legeringer | Kerneplacering, formadgang, sektionsovergange, bearbejdningsgodtgørelse, overfladekrav |
| Investeringsstøbning | Detaljeret geometri, relativt indviklede funktioner, formede komponenter med begrænset adgang til bearbejdning | Skal- og mønsterbegrænsninger, lokal tykkelse, legeringsegnethed, kritiske dimensioner, efterbehandling |
| Trykstøbning | Repeterbare ikke-jernholdige dele med geometri egnet til en genanvendelig matrice | Træk, skillelinje, udkast, vægkonsistens, matriceadgang, produktionskrav |
En sammenligning bør også omfatte de operationer, der følger støbestadiet. En del, der har brug for flere præcisionsboringer, gevindhuller eller flade tætningsflader, kan kræve omfattende bearbejdning, uanset hvor godt den oprindelige form er formet. For disse komponenter skal du evaluere støberuten og bearbejdningsplanen sammen i stedet for at behandle dem som separate beslutninger.
Materialevalg bør starte med det miljø, hvori komponenten skal fungere. Belastninger, temperatur, korrosionseksponering, slid, væskekontakt, vægtgrænser og sammenføjningskrav kan pege på forskellige legeringsfamilier. Valget påvirker også smelteadfærd, formkompatibilitet, størkning, bearbejdelighed og de tilgængelige efterbehandlingsoperationer.
For enmetalstøbningprojekt, er et materialenavn alene ikke en komplet specifikation. En tegning eller teknisk vejledning skal identificere den påkrævede karakter, hvor den er kendt, og beskrive eventuelle relevante ydeevnekriterier. Hvis flere kvaliteter er teknisk mulige, skal du sammenligne dem med komponentens driftsbetingelser i stedet for kun at vælge efter en bred etiket såsom stål eller aluminium.
| Materiale familie | Generelle egenskaber | Spørgsmål, der skal løses under udvælgelsen |
|---|---|---|
| Aluminiumslegeringer | Ofte valgt hvor lavere komponentmasse og nyttig varmeledningsevne er vigtige | Hvilken karakter kræves? Hvilke belastninger, temperaturer, korrosionseksponering og bearbejdningsfunktioner gælder? |
| Rustfrit stål | Anvendes hvor korrosionsbestandighed og mekanisk ydeevne er vigtige, afhængigt af kvalitet og miljø | Hvilke medier vil kontakte delen? Er den valgte kvalitet egnet til driftsmiljøet og sammenføjningsmetoden? |
| Kulstofstål | Tilgængelig i kvaliteter, der bruges til en bred vifte af strukturelle og industrielle komponentkrav | Hvilken styrke eller sejhed er nødvendig? Er varmebehandling eller beskyttende efterbehandling specificeret? |
| Legeret stål | Legeringselementer og varmebehandling kan understøtte specifikke krav til styrke, hærdeevne eller slid | Hvilken karakter og tilstand kræves? Hvilken inspektion og efterstøbningsbehandling er nødvendig? |
En legerings egenskaber garanterer ikke i sig selv, at en færdig komponent opfylder alle krav. Støberuten, delens geometri, lokal størkningsadfærd, varmebehandling, bearbejdning og inspektion påvirker alle det endelige resultat. Når delen har sikkerhedsrelaterede eller trykholdige pligter, specificer den gældende materialetilstand og acceptkriterierne i stedet for at stole på en generisk legeringsbeskrivelse.
Hvor specifikationen endnu ikke er fastlagt, giv producenten tilstrækkelig kontekst til at diskutere passende muligheder: driftstemperatur, belastningstype, eksponering for væsker eller kemikalier, forventet slitage og grænseflader med tilstødende dele. En teknisk diskussion kan så fokusere på praktiske afvejninger uden at miste komponentens hovedformål af syne.
Design til fremstillingsevne forbinder CAD-modellen med den måde, formen fremstilles, fyldes, åbnes og inspiceres på. Et visuelt kompakt design kan skabe tunge sektioner, utilgængelige hulrum eller bratte overgange, der komplicerer størkning. Gennemgang af disse funktioner, før værktøjet er forpligtet, giver teamet mulighed for at revidere geometrien, mens ændringer forbliver praktiske.
Store forskelle i snittykkelse kan få områder til at afkøle med forskellige hastigheder. Tunge kryds kan forblive varme længere end tilstødende vægge, hvilket skaber forhold, der tilskynder til krympningsrelaterede defekter. Hvor designet tillader det, skal du bevare en rimelig ensartet vægtykkelse, blande overgange og overveje at fjerne unødvendige faste masser. Den passende geometri afhænger af proces-, legerings- og komponentdimensioner, så generiske numeriske regler bør ikke erstatte en tegningsspecifik gennemgang.
Afrundede overgange kan forbedre metalflowet og reducere pludselige ændringer i sektionen. De kan også reducere spændingskoncentrationer under drift, afhængigt af belastningsvejen. En radius skal vælges med funktionelle afstande og bearbejdningsadgang i tankerne; det må ikke forstyrre parringskomponenter eller skabe et uønsket tykt område, hvor vægge mødes.
Udkast er en let tilspidsning, der hjælper et mønster eller støbning med at slippe ud af formen eller formen. Den nødvendige mængde afhænger af processen, overfladedybde, tekstur, materiale og værktøjsarrangement. Permanente matricer kræver også en brugbar åbningsretning, udkastningsstrategi og skillelinjeplacering. Interne passager kan have brug for kerner, og hver kerne tilføjer design- og fremstillingsovervejelser. Identificer, hvilke overflader der skal forblive fri for skillemærker eller udkastningsbeviser, så disse krav kan tages i betragtning under værktøjsdesign.
Ikke alle overflader har brug for den samme dimensionskontrol. Marker boringer, monteringsflader, tætningsområder, gevindfunktioner og grænseflader, der bestemmer pasform eller funktion. Bearbejdningsgodtgørelse bør være tilstrækkelig til den påtænkte operation, samtidig med at man undgår et unødvendigt tykt fjernelseslag, der kan afsløre diskontinuiteter under overfladen. Tegningen skal identificere henføringspunkter og geometriske forhold, så inspektion kan vurdere delen på samme måde, som den er samlet eller brugt.
Disse kontroller er centrale formetalstøbningdesign, fordi geometri påvirker mere end udseendet af den støbte del. Det har også indflydelse på, hvor pålideligt formen fyldes, hvordan komponenten størkner, om den kan fjernes uden skader, og hvor let kritiske dimensioner kan udføres senere.
Kvalitetsplanlægning for en metalstøbekomponent bør være bundet til dens funktion og de defekter, der kan påvirke den. En generel visuel kontrol kan afsløre overfladeuregelmæssigheder, men den kan ikke bevise fraværet af interne diskontinuiteter. På samme måde bekræfter en dimensionsinspektion målt geometri, ikke alle aspekter af materialeintegritet. Inspektionsmetoder bør vælges for at besvare definerede acceptspørgsmål.
| Tilstand | Hvad det kan tyde på | Hvorfor delens design betyder noget |
|---|---|---|
| Porøsitet | Gasrelaterede hulrum eller hulrum forbundet med fyldning, skimmelbetingelser eller størkning | Kan være vigtigt nær trykgrænser, tynde vægge, bearbejdede flader eller stærkt belastede sektioner |
| Krympning | Hulrum eller usunde områder, hvor metalsammentrækning ikke blev tilstrækkeligt tilført under størkning | Tykke kryds og isolerede varme områder kan kræve opmærksomhed i geometrien og foderplanen |
| Fejlløb eller kold lukket | Ufuldstændig fyldning eller et utilstrækkeligt møde af metalfronter | Lange tynde stier, smalle funktioner og komplekse strømningsbaner kan være mere udfordrende at udfylde |
| Inklusioner | Uønsket ikke-metallisk eller andet fremmedmateriale i støbegodset | Accept afhænger af placering, størrelse, specifikation og komponentens servicekrav |
| Forvrængning | Formændringer under afkøling, frigivelse, håndtering eller efterfølgende behandling | Lange spændvidder, asymmetri og ujævn snitfordeling kan påvirke dimensionsstabiliteten |
Visuel undersøgelse kan identificere overfladediskontinuiteter, flash, beskadigelse og åbenlyse efterbehandlingsproblemer. Dimensionsmåling kontrollerer definerede størrelser og geometriske forhold mod tegningen. Afhængigt af materialet, geometrien og acceptplanen kan andre metoder såsom radiografisk, ultralyds- eller penetranttest overvejes. Ingen enkelt metode besvarer alle spørgsmål; testvalg skal tage højde for defekttype, placering, adgang, materiale og det påkrævede niveau af tillid.
For komponenter med tryk, strukturelle eller sikkerhedsrelaterede pligter, bekræft den gældende standard, inspektionsomfang og acceptkriterier, før produktionen påbegyndes. Oplys om kravet gælder for råstøbningen, efter varmebehandling, efter bearbejdning eller for den færdige del. Dette undgår tvetydighed, når den samme funktion evalueres på forskellige produktionsstadier.
Den støbte form er ofte et udgangspunkt frem for den endelige betingelse. Støbning kan danne ydre konturer og interne funktioner, mens bearbejdning bringer udvalgte overflader eller huller til de dimensioner, der er nødvendige for montage og drift. Den rigtige rækkefølge afhænger af, hvilke overflader der skal være nøjagtige, hvordan delen vil blive placeret under bearbejdningen, og om varmebehandling eller efterbehandling kan ændre dens dimensioner.
CNC fræsning, drejning, boring, boring og anboring kan bruges, hvor tegningen kræver specificerede dimensioner, planhed, position, gevind eller overfladefinish. Støbedesignet bør efterlade nok lager til disse operationer og give datum, der kan lokaliseres gentagne gange. Undgå at antage, at hver overflade skal bearbejdes: unødvendig bearbejdning kan tilføje opsætningskompleksitet og kan fjerne materiale fra områder, der kun har brug for en støbt finish.
Nogle legeringer eller applikationer kræver varmebehandling for at opnå en specificeret materialetilstand. Den passende cyklus afhænger af karakter, sektionsstørrelse, egenskabsmål og gældende tekniske krav. Behandling kan også påvirke forvrængning og endelige dimensioner, så kritiske bearbejdningstrin og inspektionspunkter bør sekvenseres i overensstemmelse hermed.
Overfladebehandling kan bruges til at imødegå korrosionseksponering, udseende, slitage, renlighed eller andre funktionelle behov. Den korrekte metode afhænger af basislegeringen og servicemiljøet. Angiv den påkrævede finish og de områder, der skal behandles, inklusive eventuelle overflader, der skal maskeres eller beskyttes. Hvis en belægning ændrer en monteret dimension, bør denne effekt medtages i toleranceplanen.
Integreret produktionsplanlægning er især nyttig, når en komponent har brug for en kombination af støbning, bearbejdning, varmebehandling, efterbehandling og dimensionsinspektion. En koordineret plan afklarer, hvornår hvert enkelt krav gælder, og mindsker risikoen for at opdage en konflikt, efter at én operation allerede er gennemført.
En komplet brief hjælper en producent med at vurdere komponenten i stedet for at gætte på den påtænkte brug. En 3D-model viser formen, men den identificerer muligvis ikke enhver kritisk dimension, materialetilstand, inspektionsregel eller efterbehandlingskrav. En tegning og understøttende noter skal forklare de funktioner, der skal kontrolleres, og skelne væsentlige krav fra detaljer, der ikke påvirker ydeevnen.
Når du anmoder om en fremstillingsgennemgang formetalstøbning, organiser informationen i en kompakt teknisk pakke:
Inden en rute færdiggøres, skal du justere på skillelinjens acceptabilitet, dybgang, kernekrav, bearbejdningsmateriale, inspektionsadgang og de dimensioner, der bestemmer samlingen. Hvis tegningen indeholder en tolerance, der er snævrere end funktionen kræver, kan designteamet vurdere, om det kan lempes. Omvendt, hvis en funktion er afgørende for tætning eller justering, skal dens betydning være synlig på tegningen og i inspektionsplanen.
Forandringskontrol har også betydning. Når en tegningsrevision ændrer en væg, hul, datum eller materiale, kan effekten strække sig ud over den individuelle funktion til værktøj, bearbejdningsarmaturer og inspektionsmetoder. At holde filversioner og godkendelsesstatus klar hjælper med at sikre, at fremstillingsplanen følger det tilsigtede design.
Anvendelse er et nyttigt udgangspunkt, fordi det forklarer, hvorfor geometrien og materialet betyder noget. To dele med lignende ydre dimensioner kan have brug for forskellige produktionsruter, når den ene holder væsketrykket, og den anden fungerer som et ikke-kritisk dæksel. Funktion bør styre prioriteterne for materiale, vægsektioner, bearbejdning, test og efterbehandling.
Huse, ventilhuse, hætter og fittings kan omfatte hulrum, porte, flangeflader og gevindforbindelser. Definer trykrelaterede krav, tætningsflader, vægområder, der skal forblive sunde efter bearbejdning, og den nødvendige inspektion til den påtænkte service. En støberute bør overvejes sammen med bearbejdningsplanen, fordi de endelige porte og tætningsgrænseflader kan produceres i sekundære operationer.
Maskinrammer, beslag, understøtninger og aktuatorkomponenter kan prioritere stivhed, justering, monteringsforhold, vibrationsadfærd eller vægt. Tegningen skal tydeligt identificere monteringsdatum og grænseflader med andre komponenter. For dele med lange spændvidder eller asymmetrisk geometri, diskuter forvrængning og hvordan komponenten vil blive holdt under bearbejdning og måling.
Disse applikationer spænder over en bred vifte af driftsforhold. Nogle komponenter er primært strukturelle; andre oplever varme, cyklisk belastning, korrosion eller krævende tætningskrav. Den korrekte proces kan ikke vælges fra branchemærket alene. Den skal følge den specifikke legering, geometri, inspektionsbehov, produktionskontekst og funktionelle acceptkriterier.
På tværs af applikationer er det stærkeste udgangspunkt en klar beskrivelse af, hvad komponenten skal gøre, og hvilke funktioner der bestemmer succes. Disse oplysninger gør det muligt at evaluere procesbegrænsninger, identificere designændringer, der er værd at diskutere, og koordinere råstøbningen med alle nedstrømsoperationer.
Disse svar dækker almindelige ingeniør- og indkøbsspørgsmål, der opstår under planlægningen af en tilpasset støbt komponent.
Nej. Processer adskiller sig i størrelsen og geometrien, de kan rumme, de tilgængelige legeringer, den producerede overfladetilstand, værktøjskrav og dimensionsevne. Sammenlign kandidatruter med komponentens funktionelle funktioner og de planlagte downstream-operationer.
Bearbejdning kan være nødvendig for nøjagtige boringer, gevind, plane flader, tætningsflader, pasformer eller positionsforhold, som den valgte støberute ikke kan give direkte til tegningskravet. Kun de nødvendige områder skal angives til bearbejdning.
I mange tilfælde kan kerner eller processpecifikt værktøj danne indre hulrum og passager. Gennemførlighed afhænger af passageform, vægtykkelse, adgang, kernestabilitet, rengøringsbehov og hvordan det færdige element kan inspiceres. Passagen bør gennemgås under designfasen.
En aktuel 2D-tegning, en matchende 3D-model, de specificerede legerings- eller driftskrav, kritiske tolerancer, påtænkt anvendelse, efterbehandlingsbehov og inspektionskriterier giver en nyttig startpakke. Produktionskontekst og revisionsstatus hjælper med at tydeliggøre fremstillingsplanen.
Identificer den funktion eller tilstand, der skal kontrolleres, den anvendelige metode eller standard, hvor det er specificeret, fremstillingsstadiet og acceptkriteriet. Visuel kontrol, dimensionsmåling og intern undersøgelse besvarer forskellige spørgsmål og bør ikke behandles som udskiftelige.
Bearbejdning, varmebehandling og overfladebehandling kan påvirke dimensioner, overfladetilstand, rækkefølge og inspektionsadgang. Planlægning af dem med den indledende støberute hjælper med at undgå konflikter såsom utilstrækkelig bearbejdning eller en belægning, der forstyrrer en monteret overflade.
Del tegningen, materialekravene, kritiske dimensioner, driftsforhold og eventuelle bearbejdnings- eller efterbehandlingsbehov. En projektgennemgang kan derefter fokusere på procesegnethed, fremstillingsevne og de nødvendige kontroller for den færdige komponent.
Udforsk mulighederne forBestProogkontakt os for at diskutere din tilpassede komponent.
Det endelige procesvalg bør baseres på komponenttegningen, materialespecifikationen, servicebetingelserne og aftalte acceptkriterier.
-